Srpski језик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Вести
Који су челични материјали погодни за производњу калупа од цементног бетона?
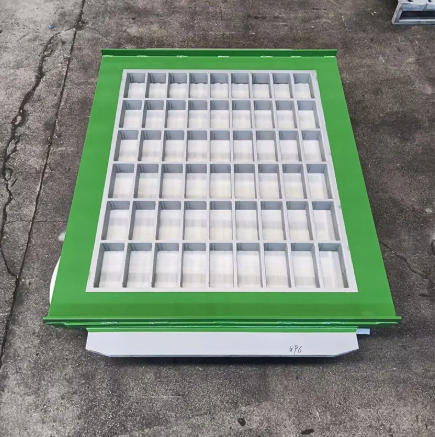
Менаџер фабрике блокова који се суочава са одлуком о замени калупа суочава се са збуњујућим низом класа челика. Оригинални калуп је трајао 80.000 циклуса, а цитат за замену наводи „55# мангански челик“. Конкурентски добављач нуди „16Мн челик“ по нижој цени, а трећи предлаже „вакумски угљенисани легирани челик“ са гаранцијом од 100.000 циклуса. Спецификације звуче слично, али разлике у перформансама нису. АКалуп за цигле од цементног бетонаније обична челична плоча. То је компонента за хабање која мора да се одупре абразивном агрегату, да издржи високофреквентне вибрације, да одржава тачност димензија под притиском и преживи стотине хиљада циклуса формирања. Одабрани челик одређује да ли калуп испоручује свој номинални век трајања или прерано поквари, а разлика између доброг и лошег калупа се мери у временском застоју у производњи, одбијању квалитета блокова и учесталости замене.
Овај водич је написан за купце који треба да донесу информисану одлуку о челичним материјалима за производњу калупа од цементног бетона. Упоредићемо типове челика који се обично користе у индустрији, објаснићемо улогу термичке обраде и карбуризације, дискутовати о компромисима између тврдоће и жилавости и обезбедити критеријуме за процену тврдњи о материјалу добављача калупа. Такође ћемо обезбедити детаљне параметре производа из наше фабрике у ПРО Индустри Гроуп Цо., Лтд., укључујући спецификације материјала и процесе топлотне обраде које користимо за наше калупе. Без обзира да ли набављате калупе за шупље блокове, оплочнике, ивичњаке или специјализоване бетонске производе, овај водич ће вам помоћи да одаберете материјал за калупе који одговара вашим производним условима и вашим циљевима трошкова.
Садржај
- 1. Које су уобичајене врсте челика које се користе у производњи калупа од цементног бетона?
- 2. Зашто је мангански челик и даље индустријски стандард за оквире калупа?
- 3. Када легирани челик са вакуумском карбуризацијом оправдава своју већу цену?
- 4. Како термичка обрада одређује равнотежу између тврдоће и жилавости?
- 5. Који су материјални компромиси између цене и радног века?
- 6. Како процењујете материјалне тврдње добављача калупа?
- 7. Који су кључни параметри производа из наше фабрике?
- 8. Често постављана питања (ФАК)
- 9. Закључак
1. Које су уобичајене врсте челика које се користе у производњи калупа од цементног бетона?
Класе челика које се користе у производњи калупа за цементне бетонске опеке спадају у три широке категорије: структурни угљенични челици, челици од мангана и легирани челици за алате. Конструкцијски угљенични челици као што су К235Б и К345Б се користе за оквир калупа и основне плоче, где су примарни захтеви крутост и заварљивост, а не отпорност на хабање. Мангански челици као што су 55# манган (55Мн) и 16Мн (К345) се користе за шупљину калупа, шипке за језгро и главе за дизање, где се захтева отпорност на хабање и жилавост. Легирани алатни челици као што су 42ЦрМо, Цр12МоВ и Хардок се користе за апликације са високим хабањем или где продужени радни век оправдава већу цену материјала. Табела испод резимира типичне примене сваке категорије челика у калупу од цементно-бетонске цигле.
| Категорија челика | Типичне оцене | Компонента калупа | Примарна имовина је потребна |
| Конструкциони угљенични челик | К235Б, К345Б | Оквир, основна плоча | Крутост, заварљивост |
| Манганесе Стеел | 55Мн, 16Мн (К345) | Шупљина, шипке језгра, тампер глава | Отпорност на хабање, жилавост |
| Легирани алатни челик | 42ЦрМо, Цр12МоВ, Хардок | Високо хабајући уметци, шипке за језгро | Висока тврдоћа, продужен живот |
АтПРО Индустри Гроуп Цо., Лтд., наша фабрика бира класе челика на основу специфичне примене калупа, типа блока и обима производње. Не користимо само један челик за све калупе, јер услови хабања значајно варирају између производње шупљих блокова, производње финишера и производње ивичњака. Наш инжењерски тим ради са сваким купцем како би одредио оптималну спецификацију материјала за њихов калуп од цементног бетона.
2. Зашто је мангански челик и даље индустријски стандард за оквире калупа?
Манган челик, посебно 55# манган (55Мн) и 16Мн (К345), остаје индустријски стандард за оквире и шупљине калупа од цементног бетона и шупљина из неколико разлога. Прво, нуди одличан баланс тврдоће и жилавости. Након термичке обраде, 55Мн може постићи површинску тврдоћу од ХРЦ 58-62, што пружа добру отпорност на абразивно дејство бетонског агрегата. Истовремено, његово језгро остаје довољно чврсто да апсорбује удар главе за набијање и вибрације блок машине без пуцања. Друго, лако је доступан и релативно економичан у поређењу са легираним алатним челицима. Треће, има добру заварљивост, што омогућава израду великих оквира калупа и поправку истрошених површина.
Ограничење 55Мн је у томе што је његова отврдљивост умерена, и може бити склон пуцању током гашења водом ако се топлотна обрада не контролише пажљиво. Због тога је процес топлотне обраде једнако важан као и сам тип челика. Калуп направљен од 55Мн са лоше контролисаном топлотном обрадом неће постићи своју пуну тврдоћу или може развити пукотине које доводе до прераног квара. 16Мн (К345) се често користи за тампер главу и друге компоненте где су жилавост и заварљивост важнији од максималне тврдоће. Табела испод упоређује својства 55Мн и 16Мн за примену калупа.
| Имовина | 55Мн | 16Мн (К345) |
| Типична површинска тврдоћа (након топлотне обраде) | ХРЦ 58-62 | ХРЦ 58-62 (наугљенично) |
| Жилавост | Умерено | Одлично |
| Заварљивост | Умерено | Добро |
| Ризик од гашења пукотина | Умерено до високо | Ниско |
| Типична компонента калупа | Шупљина, шипке језгра | Тампер глава, оквир |
У нашој фабрици користимо 55Мн за шупљину калупа и шипке за језгро где је отпорност на хабање приоритет, и 16Мн за делове главе и оквира где је жилавост важнија. Пажљиво контролишемо процес термичке обраде како бисмо постигли задату тврдоћу без уношења пукотина при гашењу. Наш тим за контролу квалитета проверава тврдоћу сваке производне серије.
3. Када легирани челик са вакуумском карбуризацијом оправдава своју већу цену?
Легирани челик са вакуумском карбуризацијом је врхунска опција за производњу калупа за цементно-бетонске опеке. Одређује се када је обим производње велики, агрегат је високо абразиван или када је блок дизајн захтева калуп који одржава чврсте толеранције димензија током продуженог радног века. Процес карбуризације ствара тврди површински слој (обично ХРЦ 60-65) са дубином од 1,2-1,35 мм, док језгро остаје чврсто (ХРЦ 33-40). Ова структура „тврда шкољка, жилава језгра“ је кључ за продужени век трајања калупа. Тврда површина отпорна је на абразивно хабање бетона, док чврста језгра апсорбује ударце и вибрације без пуцања. Табела у наставку упоређује перформансе стандардних калупа од манганског челика и калупа од легираног челика са вакуумом.
| Параметар | Стандардни мангански челик | Вакумски угљенисани легирани челик |
| Површинска тврдоћа | ХРЦ 58-62 (кроз очвршћен или површински) | ХРЦ 60-65 (карбуризовано кућиште) |
| Дубина случаја | Н/А | 1,2 - 1,35 мм |
| Тврдоћа језгра | ХРЦ 33-40 (типично) | ХРЦ 33-40 (контролисано) |
| Типичан радни век | 50.000 - 80.000 циклуса | 90.000 - 100.000+ циклуса |
| Релативни трошак | Баселине | 20-40% више |
У ПРО, наша фабрика користи вакуумско карбуризирање и интегралну топлотну обраду за нашу линију премиум калупа. Процес контролише немачки ПЕ систем, који прати потенцијал угљеника и дубину кућишта у реалном времену. Тврдоћа нашег уметка достиже ХРЦ 60-65, а дебљина слоја за карбуризацију је 1,2-1,35 мм. Ово подржавамо гаранцијом радног века до 100.000 циклуса за наше калупе за поплочавање и до 90.000 циклуса за наше калупе за шупље блокове. За купце који производе у великом обиму, већи почетни трошак карбуризованог калупа је надокнађен смањеном учесталошћу замене и мањим временом застоја.
4. Како термичка обрада одређује равнотежу између тврдоће и жилавости?
Топлотна обрада је процес који претвара челик из сировог материјала у компоненту калупа отпорну на хабање. Циљ је да се постигне тврда површина која је отпорна на хабање уз одржавање чврстог језгра отпорног на пуцање. Два најчешћа процеса топлотне обраде за калупе од цементно-бетонских опека су очвршћавање и карбуризација. Кроз каљење укључује загревање челика до температуре аустенитизације, гашење у уљу или води и каљење до жељене тврдоће. Карбуризација укључује загревање челика у атмосфери богатој угљеником, омогућавајући угљенику да дифундује на површину, а затим гашење и каљење. Табела испод упоређује ове процесе.
| Термичка обрада | Процес | Тврдоћа постигнута | Предност | Ограничење |
| Тхроугх-Харденинг | Загрејати, угасити, темперирати | ХРЦ 58-62 (униформа) | Једноставна, уједначена својства | Језгро је можда превише тврдо, ломљиво |
| Царбуризинг | Топлота у атмосфери угљеника, гашење, темперирање | ХРЦ 60-65 (површина), ХРЦ 33-40 (језгро) | Тврда површина, чврсто језгро | Сложенији, већи трошак |
| Нитрирање | Загрејати у атмосфери азота | ХРЦ 60-65 (површина) | Мала изобличења, висока тврдоћа | Танко кућиште, није за велики удар |
У нашој фабрици користимо вакуумско карбуризирање за наше врхунске компоненте калупа и контролисано каљење за наше стандардне компоненте од манганског челика. Тврдоћу и дубину кућишта проверавамо након термичке обраде помоћу калибрисаних тестера тврдоће и металографског прегледа. Наш циљ је да обезбедимо да сваки калуп за цементно-бетонске опеке који производимо има исправан однос између тврдоће и жилавости за предвиђену примену.
5. Који су материјални компромиси између цене и радног века?
Избор материјала за калуп за цигле од цементног бетона укључује компромис између почетних трошкова и века трајања. Стандардни калуп од мангана има нижу почетну цену, али краћи век трајања. Калуп од легираног челика са вакуумским угљеником има већу почетну цену, али дужи радни век и нижу учесталост замене. Оптималан избор зависи од обима производње, типа блока и трошкова застоја. Табела испод представља поједностављено поређење укупних трошкова власништва за калуп за шупље блокове.
| Фактор трошкова | Стандардни калуп од мангана | Калуп са вакуумским угљеником |
| Почетна цена калупа | Баселине | +30% |
| Век трајања (циклуси) | 60.000 - 80.000 | 90.000 - 100.000 |
| Учесталост замене (на 500.000 циклуса) | 6-8 калупа | 5 калупа |
| Застоји по замени | 4-8 сати | 4-8 сати |
| Укупна цена по 500 хиљада циклуса | Више | Ниже |
У ПРО Индустри Гроуп Цо., Лтд., радимо са нашим клијентима како бисмо проценили укупне трошкове власништва за њихове специфичне услове производње. За постројење које производи велику запремину са абразивним агрегатом, калуп са вакуумским угљеником је обично економичнији избор током животног века опреме. За постројење са мањом запремином или мање абразивног агрегата, стандардни калуп од мангана може бити довољан. Наш циљ је да помогнемо нашим клијентима да изаберу материјал који пружа најбољу вредност за њихов рад.
6. Како процењујете материјалне тврдње добављача калупа?
Процена тврдњи о материјалу добављача калупа захтева више од читања листа са спецификацијама. Купац треба да провери квалитет челика, процес топлотне обраде, тврдоћу, дубину кућишта и гаранцију на животни век. Добављач треба да буде у могућности да обезбеди сертификате о материјалу, извештаје о испитивању тврдоће и препоруке купаца са сличним условима производње. Табела у наставку резимира кораке верификације.
| Корак верификације | Шта тражити | Зашто је важно |
| Верификација квалитета челика | Сертификат о испитивању млина | Потврђује да челик испуњава наведену класу |
| Провера тврдоће | Извештај о испитивању тврдоће (ХРЦ) | Потврђује да је термичка обрада постигла циљ |
| Верификација дубине случаја | Металографски извештај (за карбуризоване калупе) | Потврђује дебљину слоја за карбуризацију |
| Гаранција на животни век | Писана гаранција са ограничењем циклуса | Пружа регрес ако калуп прерано поквари |
| Референце купаца | Контакти у сличним условима производње | Потврђује перформансе у стварном свету |
У нашој фабрици обезбеђујемо комплетну документацију за сваки калуп за цементно-бетонске опеке који испоручујемо, укључујући сертификате о испитивању млина, извештаје о тврдоћи и нашу писану гаранцију на животни век. Такође пружамо препоруке купаца на захтев. Позивамо вас да потврдите наше материјалне тврдње у односу на ове критеријуме и да нас сматрате својим партнером за производњу калупа.
7. Који су кључни параметри производа из наше фабрике?
Следећа табела даје кључне параметре производа за наше калупе за цементно-бетонске цигле, укључујући врсте челика и процесе топлотне обраде које користимо. Наша фабрика такође може прилагодити спецификацију материјала како би задовољила специфичне производне захтеве.
| Параметар | Спецификација Опсег | Напомене |
| Материјал оквира | К235Б, К345Б, 16Мн | Одабрано због крутости и заварљивости |
| Материјал шупљине/језгра | 55Мн, 16Мн, легирани челик | Одабран за отпорност на хабање |
| Премиум опција | Вакумски угљенисани легирани челик | ХРЦ 60-65, дубина кућишта 1,2-1,35 мм |
| Површинска тврдоћа | ХРЦ 58-62 (стандард), ХРЦ 60-65 (премиум) | Проверено након топлотне обраде |
| Тврдоћа језгра | ХРЦ 33-40 | Одржава чврстоћу |
| Радни век (стандардно) | 60.000 - 80.000 циклуса | Зависи од типа блока и услова |
| Век трајања (премиум) | 90.000 - 100.000 циклуса | Гаранција за калупе за поплочавање и шупље блокове |
| Заменљиве компоненте | Да (структура вијака) | Смањује време застоја у одржавању |
| МОК | 1 сет | За велике поруџбине по договору |
| Леад Тиме | 3 - 6 недеља | Зависи од сложености и количине |
У нашој фабрици производимо наше калупе за цементно-бетонске цигле како бисмо испунили ове спецификације и још много тога. Можемо да прилагодимо квалитет челика, топлотну обраду и гаранцију на радни век како би одговарали вашим специфичним захтевима. Наш систем контроле квалитета укључује инспекцију сировина, инспекцију у процесу и завршну инспекцију пре отпреме. Наш циљ је да нашим купцима обезбедимо висококвалитетне калупе који пружају поуздане перформансе и дуг радни век.
8. Често постављана питања (ФАК)
Питање 1: Који је најбољи челични материјал за калуп од цементног бетона?
Одговор: Најбољи материјал зависи од услова производње. За стандардну производњу са умереном запремином, 55# манган челик са одговарајућом топлотном обрадом нуди добар баланс тврдоће, жилавости и цене. За производњу великих количина са абразивним агрегатом, легирани челик са вакуумским угљеником обезбеђује тврђу површину и дужи радни век. У ПРО Индустри Гроуп Цо., Лтд., помажемо купцима да изаберу прави материјал на основу њиховог типа блока, обима производње и циљаних трошкова.
Питање 2: Зашто је 55# манган челику потребна пажљива топлотна обрада?
Одговор: 55# манган челик има умерену отврдљивост и склоност пуцању током гашења водом ако се процес не контролише пажљиво. Термичком обрадом мора се постићи циљна површинска тврдоћа (ХРЦ 58-62) без уношења пукотина при гашењу. У нашој фабрици контролишемо брзину загревања, температуру гашења и циклус каљења како бисмо осигурали да калуп постигне наведену тврдоћу уз задржавање своје жилавости.
Питање 3: Како вакуумска карбуризација продужава век трајања калупа?
Одговор: Вакуумско наугљичење ствара тврди површински слој (ХРЦ 60-65) дубине 1,2-1,35 мм, док језгро остаје чврсто (ХРЦ 33-40). Ова структура „тврдог омотача, чврстог језгра“ одолева абразивном хабању на површини док апсорбује ударце и вибрације без пуцања. Резултат је калуп који траје 90.000 до 100.000 циклуса, у поређењу са 60.000 до 80.000 циклуса за стандардни калуп од мангана.
Питање 4: Да ли се истрошен калуп може поправити?
Одговор: У неким случајевима, истрошени калуп се може поправити заваривањем и поновном обрадом. Међутим, процес поправке може утицати на топлотну обраду и тачност димензија калупа. За високопрецизне калупе или калупе са великим хабањем, замена је често економичнији избор. Наш дизајн заменљивих компоненти омогућава замену истрошених шипки и уметака без замене целог склопа калупа.
Питање 5: Колики је типичан радни век калупа за цементно бетонску циглу?
Одговор: Век трајања зависи од врсте челика, термичке обраде, типа блока, абразивности агрегата и одржавања. Стандардни калупи од мангана обично трају 60.000 до 80.000 циклуса. Калупи од легура са вакуумским угљеником могу да трају 90.000 до 100.000 циклуса или више. У ПРО Индустри Гроуп Цо., Лтд., обезбеђујемо писмену гаранцију на радни век за наше калупе на основу наведеног материјала и примене.
9. Закључак
Избор челичног материјала је једна од најважнијих одлука у набавци калупа за цементно-бетонске опеке. Одговарајући тип челика, у комбинацији са правилном топлотном обрадом, одређује да ли калуп испоручује свој номинални радни век или прерано поквари. Мангански челици као што су 55Мн и 16Мн нуде доказану равнотежу перформанси и цене за стандардне примене. Вакумски угљенисани легирани челици пружају продужени радни век за абразивну производњу великог обима. Кључно је ускладити материјал са условима производње и верификовати материјалне захтеве добављача кроз документацију и референце. У ПРО Индустри Гроуп Цо., Лтд., наша фабрика има преко 15 година искуства у производњи калупа и радимо са нашим купцима на одабиру оптималне спецификације материјала за њихову специфичну примену.
Било да производите шупље блокове, оплочнике, ивичњаке или специјализоване бетонске производе, позивамо вас да нас контактирате како бисмо разговарали о вашим захтевима. Можемо да обезбедимо сертификате о материјалу, извештаје о тврдоћи и гаранције за животни век. Наша посвећеност квалитету и задовољству купаца учинила нас је поузданим партнером за блок постројења широм света.
Контактирајте ПРО Индустри Гроуп Цо., Лтд. данасда бисте разговарали о вашим захтевима за калупе за цементно-бетонске цигле и открили како наш избор материјала може побољшати вашу ефикасност производње и радни век калупа.
Претходна :
-
Повезане вести
- Како прецизност калупа за цементно-бетонске цигле утиче на квалитет готових цигли?
- Шта чини прилагођени калуп за бетонске цигле правим избором за доследну производњу?
- Машина за површинску обраду цементног бетона од цигле у односу на традиционалне методе површинске обраде: које решење је ефикасније?
- Како одабрати прави калуп за бетонске цигле за поплочавање за пејзажне пројекте
- Да ли вас палете од дрвених цементних опека коштају више него што мислите?
- Зашто одабрати мешалицу за цементни бетон за ефикасне грађевинске пројекте?
Оставите ми поруку